|
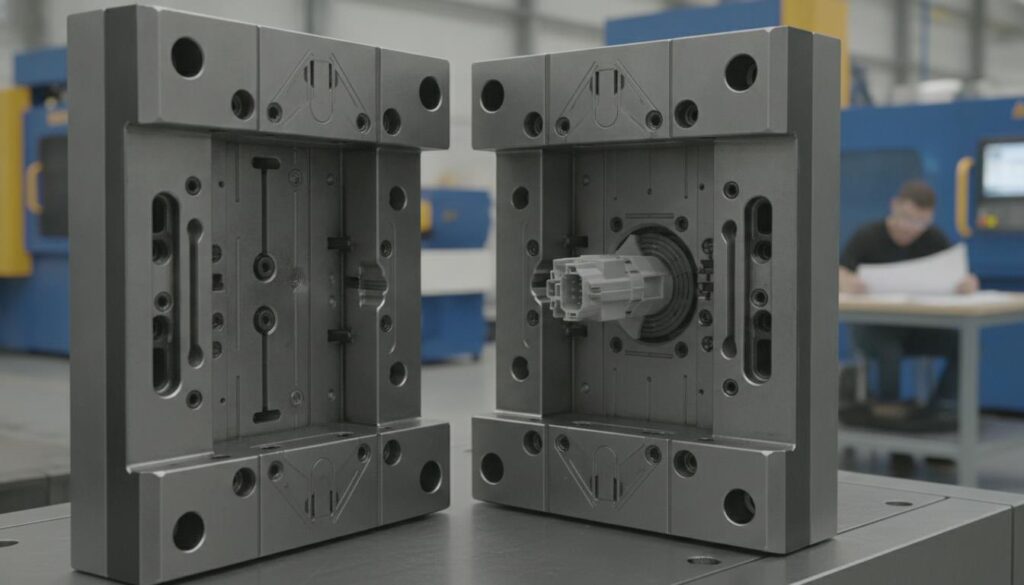
Herkenbaar dat je een kunststof onderdeel wilt laten maken en je je afvraagt waarom de start vaak bij het gereedschap ligt en niet bij de machine Zelfs bij een simpel ogend product bepalen toleranties oppervlak en doorlooptijd vaak al vroeg de haalbaarheid Met een goede spuitgietmatrijs leg je de basis voor consistente kwaliteit en voorspelbare kosten In dit artikel lees je waar een matrijs aan moet voldoen welke keuzes echt verschil maken en hoe je risico’s in ontwerp en productie beperkt In de praktijk zie je vaak dat succes of faalkosten vooral worden bepaald door details in het proces van spuitgieten Denk aan krimp koeling ontluchting en lossing Je ontdekt welke ontwerpregels hierbij belangrijk zijn en welke vragen je vooraf kunt stellen om verrassingen tijdens serieproductie te voorkomen Waarom de matrijs het verschil maaktEen matrijs is meer dan een vorm waarin kunststof wordt geïnjecteerd Het is een nauwkeurig gereedschap dat onder hoge druk en temperatuur steeds opnieuw dezelfde cyclus moet doorlopen Wat hierbij belangrijk is dat elke stap in de cyclus invloed heeft op maatvastheid cosmetiek en uitval Veel mensen kiezen in deze situatie voor snelle optimalisatie op productdesign maar onderschatten hoe sterk de matrijskeuzes de uitkomst sturen Denk aan de positie van de aanspuiting de koellijnen en de manier van ontluchten Deze bepalen samen of een product stabiel vult egaal koelt en netjes lost
Van productontwerp naar maakbaarheidEen slimme aanpak is om het productontwerp vroeg te toetsen op maakbaarheid in plaats van pas bij de eerste proefspuit Wat hierbij belangrijk is dat geometrie materiaalkeuze en eisen aan het oppervlak samen bepalen hoe complex de matrijs wordt Wanddikte ribben en krimpIn de praktijk zie je vaak dat te grote variatie in wanddikte leidt tot inzinkingen kromtrekken of spanningen Een gelijkmatige wanddikte is meestal de kortste route naar voorspelbare kwaliteit Ribben kunnen verstevigen maar vragen aandacht voor dikte en aansluiting Krimp is materiaalafhankelijk en wordt beïnvloed door druk koeling en flowrichting Daarom is het verstandig om tolerantie eisen te koppelen aan realistische krimpwaarden en niet alleen aan nominale CAD maten Lossingshoek en oppervlaktekwaliteitVeel problemen bij serieproductie ontstaan bij het lossen uit de matrijs Een voldoende lossingshoek vermindert de kans op krassen en vastzuigen Zeker bij gestructureerde oppervlakken is extra lossingshoek vaak nodig Wat hierbij belangrijk is dat cosmetische eisen invloed hebben op deelnaad positie ejector afdrukken en eventuele gate marks Door dit vroeg te bepalen voorkom je dat esthetiek en maakbaarheid later met elkaar botsen Belangrijke onderdelen van een professionele matrijsEen matrijs bestaat uit meerdere functies die samen moeten werken Wanneer één onderdeel net niet goed is afgestemd zie je dat terug in cyclustijd afkeur of onderhoudsfrequentie Daarom loont het om de kerncomponenten te begrijpen Aanspuiting en runnersDe aanspuiting bepaalt hoe het materiaal de holte binnenkomt en hoe de stroming het onderdeel vult Dit heeft effect op laslijnen luchtinsluitingen en glansverschillen Veel mensen kiezen voor een oplossing die eenvoudig lijkt maar een andere gate positie kan het product zichtbaar verbeteren of cyclustijd verlagen Een keuze tussen koude of warme runner hangt af van volume materiaal en eisen aan afval en omsteltijd Een warme runner kan materiaal besparen maar vraagt strakkere procesbeheersing en onderhoud Koeling als motor van de cyclustijdKoeling bepaalt vaak het grootste deel van de cyclustijd Een effectieve koelopzet brengt warmte gelijkmatig weg en verkleint het risico op kromtrekking In de praktijk zie je vaak dat koelkanalen te ver van hotspots liggen of dat stroming in de kanalen niet optimaal is
Ontluchting en het voorkomen van brandplekkenLucht moet uit de holte kunnen ontsnappen tijdens het vullen Als ontluchting ontbreekt ontstaan compressie en hitte met brandplekken of short shots als gevolg Wat hierbij belangrijk is dat ontluchtingen klein genoeg zijn om flash te vermijden maar groot genoeg om lucht af te voeren Een slimme aanpak is om ontluchting te plaatsen op het einde van de flow en bij zones waar laslijnen samenkomen Ook ejector pennen en deelnaad kunnen functioneel worden ingezet als extra venting Materiaalkeuze en matrijsmateriaalDe gekozen kunststof beïnvloedt slijtage corrosie en temperatuurhuishouding Sterk gevulde materialen kunnen schurend zijn en vragen om hardere staalsoorten of coatings Ook vlamvertragende of halogeenhoudende compounds kunnen corrosiever werken Wat hierbij belangrijk is dat matrijsmateriaal en warmtebehandeling passen bij de levensduur die je verwacht Voor een korte serie kan een andere staalkeuze logisch zijn dan voor honderdduizenden cycli
Ontwerpkeuzes die kosten en risico sturenDe investering in het gereedschap is vaak de grootste drempel bij opstart Toch is goedkoop starten niet altijd voordelig Wat hierbij belangrijk is dat keuzes in matrijsconcept direct invloed hebben op uitval snelheid en omsteltijd Aantal caviteiten en capaciteitEen hogere output kan met meerdere caviteiten maar dat verhoogt complexiteit in balans koeling en ontluchting Veel mensen kiezen in deze situatie voor één caviteit om te leren en later op te schalen Dat kan verstandig zijn mits de matrijsopbouw uitbreiding toelaat Let ook op machinekeuze klemkracht en shotvolume Een matrijs die net past op een machine laat weinig ruimte voor stabiele procesmarges Toleranties en meetstrategieToleranties worden vaak als harde eis gezien maar in kunststof zijn ze altijd gekoppeld aan materiaalgedrag en procesvariatie Een slimme aanpak is om kritische maten te identificeren en daar procesvensters op te definiëren Maak daarnaast afspraken over meten zoals meetcondities en wanneer er wordt vrijgegeven Onderhoud en vervangdelenProfessioneel spuitgieten vraagt voorspelbaarheid over lange tijd Daarom is onderhoudbaarheid een ontwerpeis op zichzelf Denk aan verwisselbare inserts rond slijtagepunten zoals gate en glijvlakken Ook is het handig als sensoren of verwarmingselementen bereikbaar zijn zonder volledige demontage Validatie en proefspuiten zonder verrassingenDe eerste proefspuit is geen eindpunt maar een gecontroleerde stap richting serieproductie In de praktijk zie je vaak dat testdoelen niet concreet zijn waardoor wijzigingen ad hoc worden gedaan Wat hierbij belangrijk is dat je vooraf definieert welke criteria gelden voor maat cosmetiek en mechanische eigenschappen Een slimme aanpak is om de evaluatie te structureren met duidelijke checkpoints zoals vulling krimp kromtrekking en losgedrag Zo wordt duidelijk of aanpassingen in proces of matrijs nodig zijn
Veelvoorkomende valkuilen en hoe je ze voorkomtFouten ontstaan zelden door één grote misser maar door een keten van kleine aannames Daarom helpt het om vooraf de grootste risico’s te benoemen en te beheersen Te laat beslissen over functie en uiterlijkWanneer cosmetiek pas na de eerste samples wordt vastgelegd moeten deelnaad ejectors en gate soms verplaatst worden Dat is vaak tijdrovend en kostbaar Wat hierbij belangrijk is dat je vroeg bepaalt welke vlakken zichtbaar zijn en welke sporen acceptabel zijn Onrealistische planning voor wijzigingsrondesVeel mensen verwachten dat na één proef alles klaar is In de praktijk zijn één of twee iteraties normaal Zeker bij strakke toleranties of complexe geometrie is het verstandig om ruimte te houden voor optimalisatie Onvoldoende aandacht voor procesvariatieEen onderdeel kan bij ideale instellingen goed zijn maar alsnog instabiel in serieproductie Door een procesvenster te definiëren voorkom je dat het product alleen onder perfecte omstandigheden haalbaar is Wat hierbij belangrijk is dat je rekening houdt met batchverschillen in materiaal en omgevingsinvloeden ConclusieEen professionele matrijs bepaalt of je product stabiel en efficiënt gemaakt kan worden Door vroeg te sturen op maakbaarheid koeling ontluchting en onderhoudbaarheid verklein je uitval en verkort je de weg naar een betrouwbare serieproductie Een slimme aanpak is om ontwerpkeuzes te koppelen aan duidelijke kwaliteitscriteria en ruimte te plannen voor proefspuiten en optimalisatie Zo wordt de matrijs niet alleen een kostenpost maar een solide basis voor consistente resultaten ConclusieDe kwaliteit van je product staat of valt met de keuzes in de matrijs Door aandacht te geven aan maakbaarheid koeling ontluchting en onderhoud voorkom je onnodige iteraties en faalkosten Stel vooraf heldere eisen aan tolerantie en uiterlijk en werk met een realistisch procesvenster Dan leg je een betrouwbare basis voor professioneel en schaalbaar spuitwerk |